Türkçe
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Haberler
Tam proses entegre dişli işleme, yurtdışındaki redüktör üreticilerinin üç büyük gizli tedarik kaybını azaltacak mı?
Küresel planet redüktör OEM'leri ve robotik/havacılık bileşeni alıcıları, kaynak bulma sırasında sürekli olarak geri dönüşü olmayan üç gizli maliyetle karşı karşıyadırmetal iç dişliler: dağınık ayrı işleme fabrikaları, üretim izlenebilirlik zincirlerini kırarak, üçüncü taraf fabrika denetimlerine eksiksiz malzeme ve hassas test dosyalarının gönderilmesini imkansız hale getirir; basit tek katmanlı plastik ambalaj, nemli uzun mesafe deniz taşımacılığını başarısızlığa uğratır, konteynerin varışından sonra diş yüzeyinde paslanmayı ve boyutsal sapmayı tetikler; küçük işleme atölyeleri tam ısıl işlem ve taşlama ekipmanına sahip değildir, bu da montaj sonrasında titreşimi azaltan ve saha arıza oranlarını artıran dengesiz diş hassasiyetine neden olur. Feida'nın tam zincirli entegre metal iç dişli üretimi; dövme, ince işleme, ısıl işlem, hassas taşlama ve çok katmanlı pas önleyici paketlemeyi kapsamakta, tüm üretim bağlantılarını tek bir fabrikada birleştirerek, dünya çapındaki iletim ekipmanı üreticileri için denetim belgesi eksikliklerini, okyanus geçiş pas risklerini ve dengesiz dişli hassas sorunlarını çözmektedir.
1. Kapalı döngü tam üretim zinciri, küresel fabrika denetimleri için eksiksiz parti izlenebilirliği sağlar
Küçük dişli işleme satıcılarının çoğu, tornalama veya dişli azdırma, dövme ve ısıl işlem gibi yalnızca tek çalışma prosedürlerini farklı üçüncü taraf atölyelere yaptırmaktadır. Hammadde ısı numaraları, ısıl işlem sertlik kayıtları ve öğütme muayene verileri birleşik bir toplu iş dosyasına entegre edilemez. Avrupalı ve Kuzey Amerikalı iletim ekipmanı marka denetçileri, tam süreç izlenebilirlik arşivlerinin eksik olması durumunda tedarikçi yeterlilik incelemesini askıya alacak. Bu fabrika, 9 temel çalışma prosedürünün tamamını bağımsız atölyelerde tamamlayarak, her iç dişli grubu için her bir baklanın test verilerini kaydediyor. Alaşım bileşimi, diş profili hassasiyeti ve sertliğini içeren eksiksiz birleşik denetim raporları istenildiği zaman dışarı aktarılabilir; bu da alıcıların ek üçüncü taraf test harcamalarına gerek kalmadan uluslararası tedarikçi denetimini sorunsuz bir şekilde geçmesine yardımcı olur.
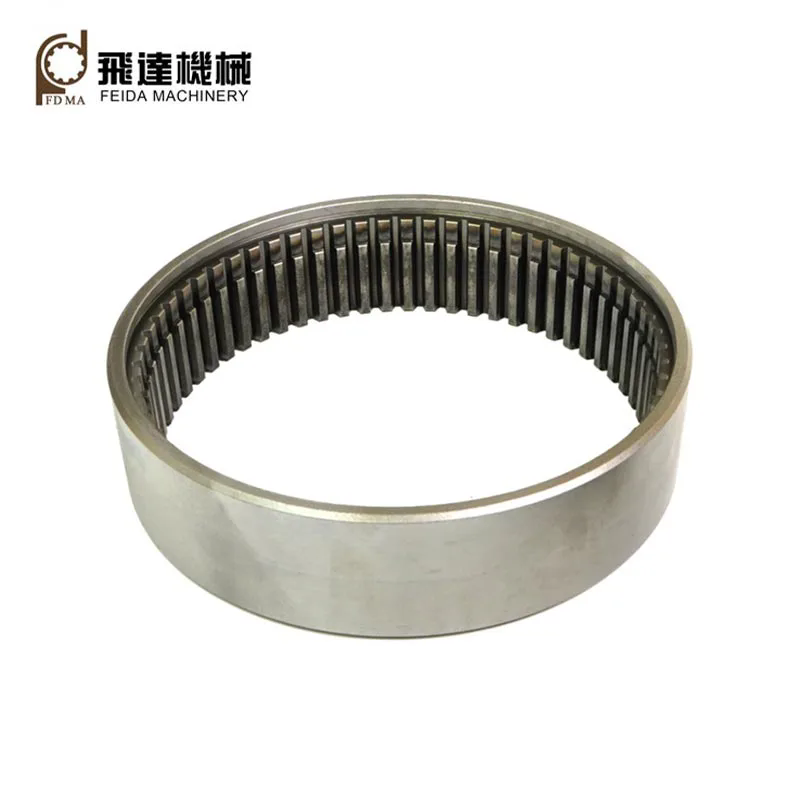
2. Çok aşamalı hassas taşlama, seri üretim altında ISO/DIN 8-10 dereceli diş doğruluğunu stabilize eder
Özel dişli taşlama ekipmanı olmayan işleme fabrikaları yalnızca kaba azdırma şekillendirmeye dayanır; Diş yüzeyi pürüzlülüğü ve hatve sapması, uzun süreli ağır yükte çalışmanın ardından standart sınırları aşarak aşırı redüktör gürültüsüne, titreşime ve montaj sonrasında erken diş aşınmasına yol açar. Feida, ısıl işlem sonrası finisaj için özel dişli taşlama makineleriyle donatılmış olup, ISO standart tolerans aralığı dahilinde karmaşık profil hatasını ve kümülatif hatve hatasını kontrol etmektedir. Seri sürekli üretim eskime doğrulaması, dahili dişlinin binlerce saatlik döngüsel yük işleminden sonra istikrarlı kavrama doğruluğunu koruduğunu, robotik ve ağır makine üreticileri için redüktör anormal titreşiminin neden olduğu satış sonrası bakımı büyük ölçüde azalttığını gösterir.
3. Hedeflenen alaşımlı malzeme uyumu, tokluğu ve diş yüzeyi aşınma direncini dengeler
Birçok dişli tedarikçisi, tüm çalışma koşulları için tek bir evrensel çelik malzeme kullanıyor ve düşük yüklü otomasyon ekipmanı ile yüksek yüklü ağır makine uygulama taleplerini ayırt edemiyor. Sıradan karbon çeliğinin ince diş yüzeyleri sık darbe yükleri altında hızla aşınırken, tam sert alaşımlı boşluklar genel sağlamlıktan yoksundur ve değişken gerilim altında kolayca çatlar. Fabrika, müşteri ekipmanının çalışma parametrelerine göre eşleşen metal boşlukları ayrı ayrı tahsis ediyor: ağır yük planet kutuları için 40Cr/42CrMo alaşımlı çelik, havacılık redüktörleri için 16MnCr5 karbürlenmiş çelik, hafif robotik sürücüler için 6061 alüminyum alaşımı. Katmanlı malzeme formülü, dişli gövdesinin darbe direncini ve diş yüzeyinin yüksek sertliğini aynı anda sağlayarak redüktörün tüm servis döngüsünü önemli ölçüde uzatır.
4. Çok katmanlı VCI pas önleyici ambalaj, deniz taşımacılığında diş korozyonu kusurlarını ortadan kaldırır
Sıradan tek karton ambalajlarda nem izolasyon önlemleri yoktur; Sınır ötesi deniz taşımacılığı sırasında konteyner yoğunlaşması, hassas diş yüzeylerinde küçük pas lekeleri oluşturarak ambalajın açılmasından sonra doğrudan birbirine geçme arızasına neden olur. Fabrika, dişli boyutuna ve taşıma döngüsüne göre sınıflandırılmış paketleme şemaları formüle etmektedir: küçük hassas dişliler, plastik iç kutular + VCI pas önleyici örgü torbaları benimser; orta ve büyük iş parçaları paslanmaya dayanıklı kağıt ambalaj + kabarcık tamponu kullanır; Toplu toplu siparişler, kurutuculu kapalı ahşap kasalara yüklenir. Çok katmanlı nem bariyeri yapısı, uzun okyanus nakliyesini tropikal ve kıyıdaki nemli bölgelere uyarlayarak, depoya vardığında dişli diş yüzeylerinin korozyon olmadan sağlam kalmasını sağlar.
5. Tam modül spektrumu, Ar-Ge ekipleri için prototip numune yineleme döngüsünü kısaltır
Çoğu dişli üreticisi yalnızca kısmi modül özelliklerini stoklamaktadır; özel M0,5 ultra ince veya M8 büyük modül dahili dişlileri, uzun kalıp ve takım hazırlama döngüleri gerektirir, bu da yeni redüktör prototip testinin ilerlemesini geciktirir. Fabrika, M0.5–M8 tam modül aralığını kapsayan, düz ve helisel iç dişlilerin özel gelişimini destekleyen eksiksiz işleme takımlarını saklı tutar. Numune teslimat döngüsü 20 iş günü içinde kontrol ediliyor ve bu da robot bilimi ve havacılık Ar-Ge ekiplerinin yeni şanzıman ürün doğrulamasını ve pazara çıkış ritmini hızlandırmasına yardımcı oluyor.
6. Bağımsız QC laboratuvarı sevkıyattan önce %100 tam denetim gerçekleştirir
Özel test ekipmanına sahip olmayan işleme tesisleri, yalnızca rastgele örnekleme denetimi gerçekleştirir ve tolerans dışı diş profillerine sahip vasıfsız dişliler, bitmiş siparişlere kolayca akar ve bu durum, sonraki redüktör fabrikaları için toplu montaj yeniden işleme kayıplarına neden olur. Bağımsız denetim laboratuvarı, tamamlanmış her iç dişli üzerinde tam boyut, hassasiyet ve sertlik testleri gerçekleştiren CMM koordinat ölçüm cihazları, kapsamlı donanım dedektörleri ve sertlik test cihazları ile donatılmıştır. Niteliksiz ürünler ambalajlamadan önce elenir ve toplu ihracat siparişleri için rastgele numune alma denetiminin getirdiği parti kalitesinde sapma riskleri ortadan kaldırılır.
Alakalı haberler
- Spiral Konik Dişliler Zorlu Makinelerde Güç Aktarımını Nasıl İyileştirir?
- Güvenilir Güç Aktarımı için Sprocket Dişlilerini Gerekli Kılan Nedir?
- İç Dişliler Hassasiyeti ve Güç Aktarımını Nasıl Artırır?
- Hangi maliyetli alt akış arızaları, spline-şaft üretim süreci boşluklarının gözden kaçırılmasından kaynaklanıyor?
- Plastik Helisel Dişliler Modern Mekanik Sistemler İçin Neden Güvenilir Bir Seçim Haline Geliyor?
- Şirket içi spline üretimi, makine OEM'lerinin sahadaki arızalardan kaynaklanan masraflı sorunlarını çözebilir mi?
bana mesaj bırak