Türkçe
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Haberler
Hangi maliyetli alt akış arızaları, spline-şaft üretim süreci boşluklarının gözden kaçırılmasından kaynaklanıyor?
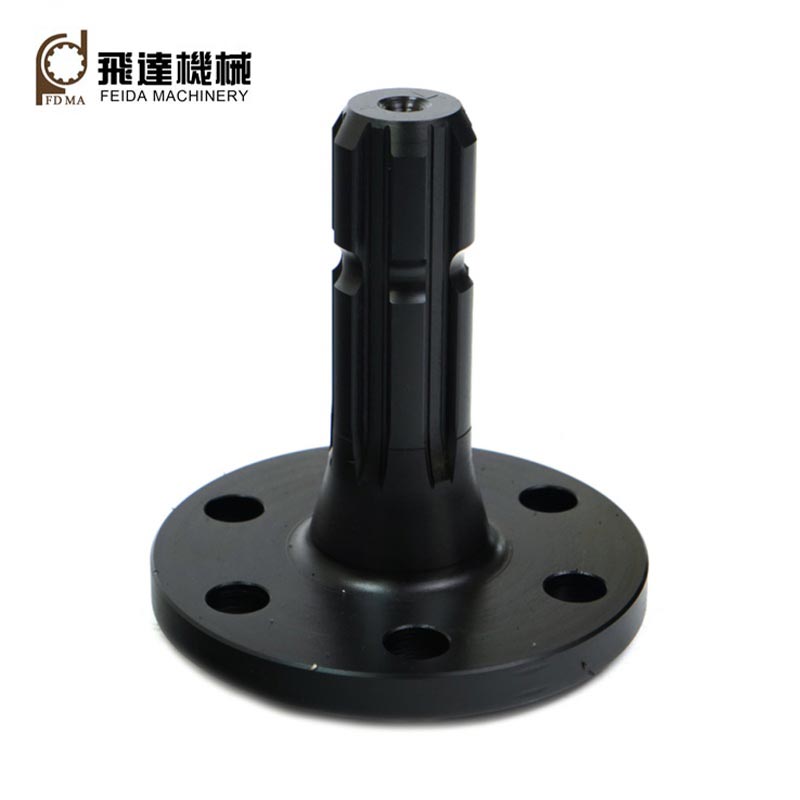
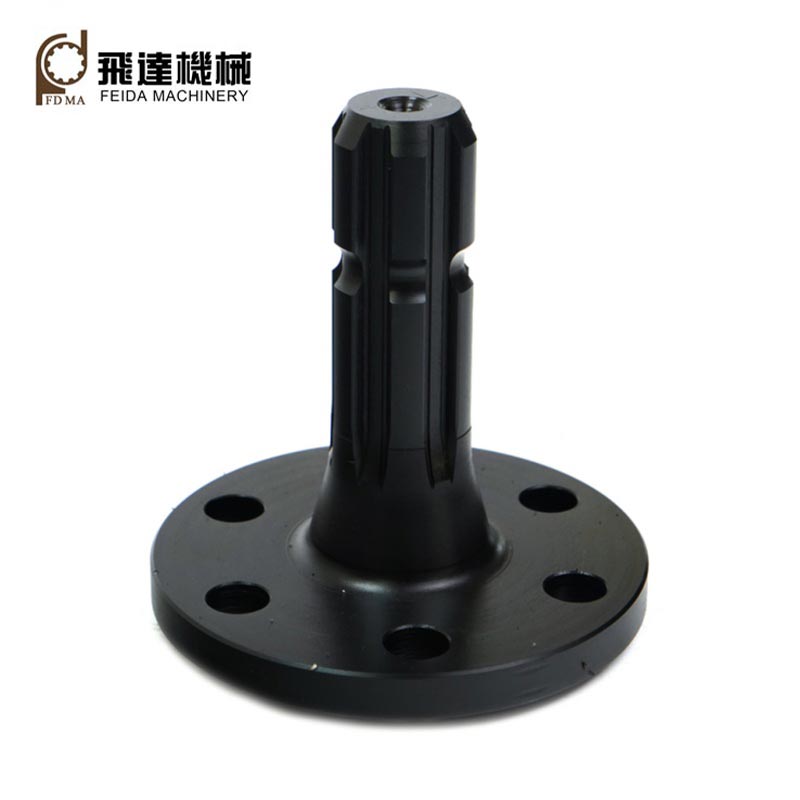
Feida-Talaşlı İmalatDikdörtgen Kamalı Şafthizmet, sınır ötesi makine üreticileri için üretim öncesi DFM incelemesini, ısıl işlem sonrası hassas son işlemi ve tam seri malzeme performansı belgelendirmesini entegre ederek yorulma kırılmasını, denetim engellerini ve prototip yeniden işleme risklerini azaltır.
1. Söndürme sonrası hassas son işlem, ısının neden olduğu spline geometrik bozulmasını dengeler
Birçok taşeron atölyesi, sertleştirmeden sonra ikincil son işlem olmaksızın tüm spline frezeleme işlemlerini su verme öncesinde gerçekleştirir. Söndürme kaynaklı iç gerilimin yeniden dağıtımı, ön yumuşak durum işlemeyle düzeltilemeyen şaft bükülmesini, diş hatvesi sapmasını ve yan paralellik hatalarını tetikler. Tarım ve inşaat makineleri için tipik olan alternatif şok torku altında, iletilen yükü yalnızca kısmi spline dişler taşır, diş köklerinde stres yoğunlaşmasına ve erken yorulma çatlamasına neden olur. Feida‑Machining, su verme ve temperleme sonrasında hassas spline taşlama gerçekleştirerek kontrollü ince talaş kaldırma payını rezerve eder. Diş aralığı, yan paralellik ve mil eşeksenliliği gibi kritik geometrik toleranslar DIN5461 spesifikasyon sınırları dahilinde kalarak, tekdüze çok dişli yük paylaşımı sağlar ve döngüsel darbeli yük çalışma ortamlarında bileşen servis ömrünü uzatır.
2. Uçtan uca şirket içi işleme, eksiksiz malzeme ve süreç izlenebilirlik kayıtlarını korur
Hammadde kesme, spline işleme, ısıl işlem ve yüzey işleme birden fazla harici alt yükleniciye bölündüğünde, üreticiler çelik sınıfı MTC, su verme sıcaklığı günlükleri ve son boyutsal inceleme raporları dahil olmak üzere parti düzeyinde birleşik arşivler oluşturamaz. Uluslararası makine ihale denetimleri tam bileşen izlenebilirliği gerektirir; parçalanmış tedarik zincirleri ön yeterlilik reddine yol açmaktadır. Feida, tüm üretim iş akışını kendi tesisinde tamamlıyor. Her parti ham çubuk tanımlamasını, ısıl işlem eğrisi kayıtlarını ve CMM inceleme verilerini saklar. Eksiksiz İngilizce belge paketleri sevkiyat sırasında mevcut olup, OEM müşterilerinin pahalı üçüncü taraf yeniden testleri olmadan tedarikçi denetim gereksinimlerini karşılamalarına yardımcı olur.
3. Kontrollü diş yan yüzey kalitesi, aşınma ve aşınma riskini azaltır
Pürüzlü, kötü işlenmiş spline diş yanları mikro pürüzlere neden olur. Makine tarafından üretilen sürekli titreşim altında şaft ile eşleşen göbek arasında çok küçük bir göreceli kayma, aşındırıcı oksit artıklarına (aşındırıcı korozyon) neden olur. Bu sert parçacıklar bağlantı boşluğunun içinde dolaşarak temas yüzeylerini sürekli olarak aşındırarak boşluğu genişletir ve şanzıman gürültüsüne ve sonunda tutukluğa neden olur. Feida, spline taşlama operasyonları için ilerleme hızı parametrelerini optimize ederek tutarlı, düşük pürüzlü diş yan yüzeyleri elde eder. Kontrollü yüzey kalitesi, aşınma hasarını başlatan mikro temas noktalarını azaltarak, toza ve titreşime maruz kalan, açık havada çalışan mobil makineler için uzun vadeli iletim performansını dengeler.
4. Erken aşama DFM incelemesi, resmi takım yatırımından önce spline yapısı risklerini tanımlar
Çok sayıda özel parça satıcısı, üretilebilirlik değerlendirmesi yapmadan müşteri çizimlerini sıkı bir şekilde takip ediyor. Çizimle tanımlanan bazı spline-kök radyusları, şaft ince duvar bölümleri veya olağandışı diş genişliği kombinasyonları, çözülmesi zor su verme çatlağı tehlikeleri veya ulaşılamayan tolerans gereksinimleri oluşturur. Sorunlar ancak kesici takımlar sipariş edildikten ve prototip parçalar üretildikten sonra ortaya çıkar; bu da çizim revizyonlarına, ekstra takım masrafına ve proje takviminde kaymaya neden olur. Feida'nın makine mühendisliği ekibi, RFQ aşamasında DFM değerlendirmesini gerçekleştirerek spline kök gerilim giderme dolgularını, kesit kalınlığı dağılımını ve tolerans gerçekleştirilebilirliğini inceler. Üretimden kaynaklanan potansiyel arıza modları, takım yapımı öncesinde işaretlenir ve OEM yeni ürün geliştirme projeleri için maliyetli son aşama yeniden tasarım döngülerini azaltır.
5. Malzeme sınıfı eşleştirme, darbe dayanıklılığı ile yüzey sertliği hedeflerini dengeler
Yanlış çelik kalitesi seçimi çelişkili performans sonuçları yaratır: düşük alaşımlı karbon çeliği yüzey sertliğine ulaşır ancak çekirdek dayanıklılığından yoksundur ve ani şok yükleri altında çatlaklar oluşur; aşırı alaşımlı malzeme aşırı su verme-bozulma riskini beraberinde getirir ve bileşen maliyetini gereksiz yere artırır. Feida, iş parçası çeliğini belgelenmiş ekipman tork ve şok yükü gereksinimlerine göre seçer ve doğrular. Su verme temperleme parametreleri, diş yan yüzeyi aşınma direncini ve şaft çekirdeği darbe tokluğunu dengeleyecek şekilde ayarlanarak farklı çalışma koşullarındaki makine uygulamaları için hem kırılgan diş kök kırılmasını hem de hızlı yan yüzey aşınmasını önler.
6. Projeye özel boyutsal denetim protokolleri, partiler arası tutarlılığı garanti eder
Küçük partili özel spline-şaft siparişleri genellikle yalnızca yerinde kontrol boyut doğrulaması alır. Diş kalınlığını, toplam adım hatasını ve salgıyı kapsayan sabit denetim öğesi kontrol listeleri olmadığında, üretim partileri arasında gözle görülür performans farklılıkları meydana gelir. Bitmiş makineye monte edildiğinde tutarsız spline uyum özellikleri, dağınık alan arıza oranlarına neden olur. Feida, her özel spline-şaft siparişi için projeye özel denetim kontrol listeleri uygulayarak, temel spline geometri göstergeleri üzerinde CMM ölçümü gerçekleştirir. Tek tip kabul kriterleri, OEM seri üretim montaj hatları için değiştirilebilirliği stabilize ederek parti bazında uygulanır.
Alakalı haberler
- Metal Düz Konik Dişlileri Endüstriyel Güç İletiminde Güvenilir Yapan Nedir?
- Spiral Konik Dişliler Zorlu Makinelerde Güç Aktarımını Nasıl İyileştirir?
- Güvenilir Güç Aktarımı için Sprocket Dişlilerini Gerekli Kılan Nedir?
- İç Dişliler Hassasiyeti ve Güç Aktarımını Nasıl Artırır?
- Plastik Helisel Dişliler Modern Mekanik Sistemler İçin Neden Güvenilir Bir Seçim Haline Geliyor?
- Şirket içi spline üretimi, makine OEM'lerinin sahadaki arızalardan kaynaklanan masraflı sorunlarını çözebilir mi?
bana mesaj bırak